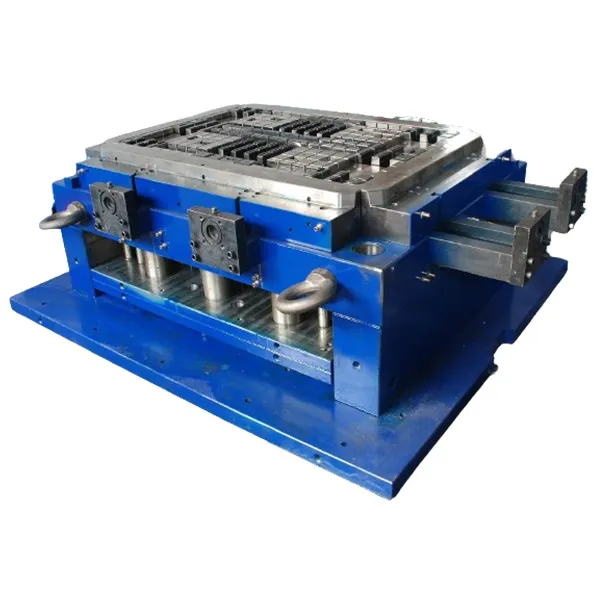
V oblasti hromadnej výroby s vysokými stávkami určuje konzistentnosť a výkon vstrekovacích foriem na plasty životaschopnosť celých produktových radov. Výroba plastových foriem nie je len subtraktívnym obrábacím procesom; je to multidisciplinárna konvergencia metalurgie, dynamiky tekutín a extrémnej rozmerovej kontroly. Keď výrobcovia originálnych dielov (OEM) hľadajú zákazkovú službu vstrekovania plastov, nekupujú si len oceľovú zostavu – investujú do schopnosti vyrábať milióny identických komponentov s nulovou toleranciou chýb, čím priamo spájajú presnosť výroby foriem s funkčnosťou koncových dielov v automobilových systémoch, zdravotníckych pomôckach a leteckých zostavách.
Návrh zameraný na inžinierstvo: Plán foriem na vstrekovanie plastov
Moderná konštrukcia foriem sa vzdáva dohadov a namiesto toho sa spolieha na výpočtovú fyziku na overenie umiestnenia každého vtoku a chladiaceho okruhu. Inžinierska fáza začína 3D CAD modelmi, kde sú jadrá, dutiny a klzáky parametricky definované pre vstrekovacie formy na plasty s uhlami sklonu prísne dodržiavanými medzi 2° a 5°, aby sa zabránilo priľnutiu dielov. Analýza toku formy simuluje správanie sa čela taveniny vo vstrekovacích formách na plasty a predpovedá umiestnenie zvarových línií a objemové zmršťovanie s presnosťou 97 % ešte pred rezaním akejkoľvek ocele. Tento prístup digitálnych dvojčiat eliminuje iteratívne revízie nástrojov, ktoré historicky trápili projekty zákazkového vstrekovania plastov, čím sa skracuje časový harmonogram od návrhu po prvý výrobok na iba 21 dní pre presné formy výrobnej kvality.
Materiálová veda vo výrobe foriem
Prevádzková životnosť foriem na vstrekovanie plastov je funkciou výberu substrátu a výrobcovia sa zameriavajú na špecifické rozsahy tvrdosti podľa Rockwella, aby zodpovedali objemom výroby. Nástrojová oceľ P20 (HRC 28 – 32) je špecifikovaná pre vstrekovacie formy na plasty určené pre spotrebný tovar s počtom cyklov 50 000 – 150 000, čím sa vyvažuje obrobiteľnosť s odolnosťou proti opotrebovaniu. Pre aplikácie pri vysokých teplotách presahujúcich 260 °C sa vyberá oceľ na prácu za tepla H13 (HRC 48 – 52) pre svoju odolnosť proti tepelnej únave, čo je kritická požiadavka v programoch zákazkového vstrekovania plastov pre komponenty pod kapotou automobilov. Povrchové inžinierstvo ďalej predlžuje trvanlivosť konštrukcií foriem: bezprúdové niklovanie vytvára jednotnú bariéru proti korózii s hrúbkou 25 – 50 μm pre presné formy medicínskej kvality, zatiaľ čo fyzikálne nanášanie z nitridu titánu (TiN) znižuje koeficienty trenia pod 0,4, čím priamo zvyšuje účinnosť cyklu vo formách na vstrekovanie plastov s vysokou kavitáciou.
Presné prevedenie: Obrábacie technológie pre presné formy
Transformácia kalených nástrojových ocelí na funkčné vstrekovacie formy na plasty si vyžaduje viacosové obrábacie centrá schopné udržať presnosť jedného mikrónu. 5-osové CNC frézovanie dosahuje tolerancie profilu ±0,01 mm v rámci zložitých geometrií jadra, čo je neobchodovateľná špecifikácia pre presné formy používané v aplikáciách mikrovstrekovania, kde hrúbka steny dosahuje 0,1 mm. Pre prvky, ktoré nie sú dostupné rotujúcim nástrojom – hlboké rebrá, ostré vnútorné rohy, podrezania – sa počas výroby foriem používa elektroerozívne obrábanie (EDM). Drôtové EDM bežne dosahuje polohovú presnosť ±0,002 mm, čo umožňuje výrobu zložitých uzatváracích povrchov, ktoré zabraňujú prešmyknutiu vo viacdutinových nástrojoch na vstrekovanie plastov na mieru. Konečná povrchová úprava valcovým brúsením a leštením diamantovou pastou prináša hodnoty Ra pod 0,8 μm pre štandardné vstrekovacie formy na plasty a pod 0,1 μm pre presné formy optickej kvality vyžadujúce replikáciu povrchu triedy A.
Validácia a metrológia: Overovanie vstrekovacích foriem na plasty
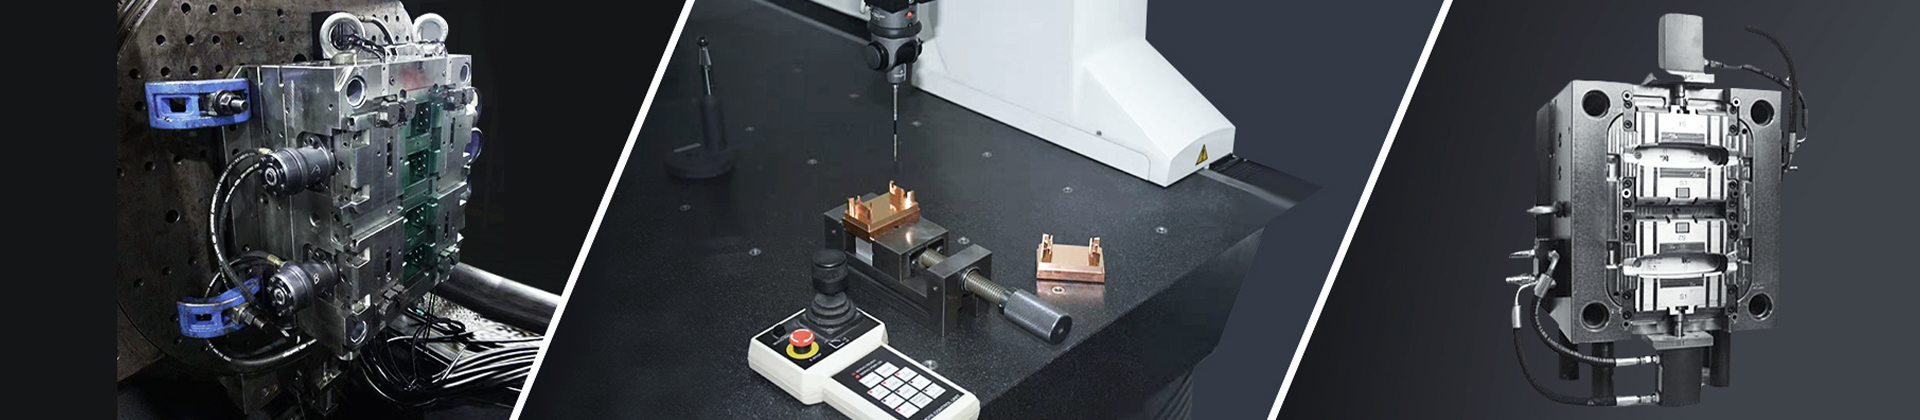
Predtým, ako klient služby vstrekovania plastov na mieru prijme nástroj, rozmerová validácia potvrdí, že každé zoradenie tolerancií je v súlade s dátovým súborom CAD. Súradnicové meracie stroje (CMM) skenujú zostavené vstrekovacie formy na plasty oproti referenčným modelom a overujú, či sa zarovnanie jadra a dutiny nachádza v rozmedzí ±0,005 mm, čo je tolerančný režim, ktorý zabezpečuje kompatibilitu vymeniteľných vložiek naprieč výrobnými linkami. Funkčné testovanie chladiacich okruhov podrobuje konštrukciu formy tlakovým skúškam pri tlaku 200 barov, čo potvrdzuje bezútešnosť pri trvalom tepelnom cyklovaní. Správy o kontrole prvého výrobku (FAI) dokumentujú rozmerovú presnosť, povrchovú úpravu a mechanické vlastnosti skúšobných dielov vyrobených zo vstrekovacích foriem na plasty a poskytujú kvantitatívny dôkaz o tom, že presné formy spĺňajú požiadavky PPAP úrovne 3 pre dodávateľské reťazce automobilového priemyslu Tier-1.
Prispôsobenie riadené aplikáciou a vplyv na odvetvie
Flexibilita modernej konštrukcie foriem podporuje optimalizáciu špecifickú pre danú aplikáciu, ktorej sa generické nástroje nemôžu porovnať. V automobilovej výrobe viacdutinové vstrekovacie formy na plasty s elektrochemicky obrábanými povrchovými textúrami dodávajú ročne viac ako 100 000 dverových panelov bez degradácie zrnitosti. Programy služieb vstrekovania plastov na mieru pre medicínske účely využívajú vstrekovacie formy s certifikátom pre čisté priestory na plasty vyrobené z nehrdzavejúcej ocele 316L s elektrolyticky leštenými povrchmi (Ra <0,1 μm) na výrobu injekčných striekačiek a chirurgických komponentov v súlade s normami ISO 13485. Výrobcovia spotrebnej elektroniky sa spoliehajú na presné formy s hrúbkou steny 0,1 mm na formovanie konektorov z tekutokryštálového polyméru, zatiaľ čo dodávatelia pre letecký priemysel využívajú hliníkové vstrekovacie formy na plasty na výrobu ľahkých kompozitných dielov s úsporou hmotnosti 30 – 40 % v porovnaní s tradičnými oceľovými nástrojmi. Každá aplikácia potvrdzuje, že investícia do pokročilej konštrukcie foriem priamo znižuje náklady na diel predĺžením životnosti nástroja, minimalizáciou variability času cyklu a elimináciou sekundárnych dokončovacích operácií.
Technologické smery v poskytovaní služieb presných foriem
Vývoj možností zákazkových služieb vstrekovania plastov sa zrýchľuje prostredníctvom integrácie aditívnej výroby, kde 3D tlačené konformné chladiace vložky zlepšujú odvod tepla o 40 % v porovnaní s konvenčne vŕtanými kanálmi v oceľových vstrekovacích formách na plasty. Systémy prediktívnej údržby riadené umelou inteligenciou analyzujú údaje zo senzorov v reálnom čase z foriem na vstrekovanie plastov, aby predpovedali vzorce opotrebovania a naplánovali výmenu vložiek skôr, ako rozmerový posun prekročí 0,01 mm. Platformy digitálnych dvojčiat vytvárajú virtuálne repliky celých konštrukčných zostáv foriem, čo umožňuje simuláciu výroby v rámci viac ako 50 000 cyklov zrýchlených životných testov bez spotreby strojových hodín. Tieto technológie v kombinácii s iniciatívami na recyklovanú nástrojovú oceľ a chladiacimi systémami na vodnej báze umožňujú popredným poskytovateľom zákazkových služieb vstrekovania plastov dodávať presné formy, ktoré spĺňajú ciele v oblasti ekonomiky výroby aj environmentálnej harmónie. Trajektória je jasná: keďže výrobcovia originálnych dielov (OEM) požadujú prísnejšie tolerancie, rýchlejšie obraty a zdokumentovanú sledovateľnosť, disciplína výroby foriem zostane kľúčovým rozlišovacím faktorom medzi dodávateľmi, ktorí získajú dlhodobé výrobné zmluvy, a tými, ktorí sú obmedzení len na prototypové zákazky.
Kontaktujte spoločnosť Longterm Mold ohľadom vašich požiadaviek na vstrekovacie formy na plasty
Pre viac informácií o našich možnostiach vstrekovania plastov alebo pre diskusiu o vašich nadchádzajúcich požiadavkách na zákazkové vstrekovanie plastov kontaktujte, prosím, náš technický tím:
Tel.: +86 156 0239 2025
E-mail: longterm@longterm-mold.com
Webová stránka: www.longterm-mold.com
